포장 공장에서는 누군가가 풀리를 측정하기 전에 6주 동안 동일한 타이밍 벨트를 3번 교체했습니다. 드라이브 풀리는 0.35mm의 방사형 런아웃과 마모된 홈 바닥을 지녔으며 모든 새 벨트는 며칠 내에 고장났습니다. 벨트는 결코 문제가 되지 않았습니다.
속도를 유지하고 조용히 작동하며 예측 가능한 벨트 수명을 제공하는 벨트 구동 풀리 시스템을 원한다면 풀리와 벨트를 하나의 일치하는 세트로 취급하십시오. 주문하기 전에 홈 프로파일, 직경 비율, 중심 거리 및 인장 방법을 수정한 다음 샤프트의 정렬 및 런아웃 공차를 유지하십시오. 이 순서대로 작업하면 고속 포장, 섬유 및 인쇄 라인에서 나타나는 대부분의 오류가 제거됩니다.
풀리를 먼저 맞추고 벨트를 두 번째로 선택하세요
풀리는 속도 비율, 감싸는 각도 및 회전할 때마다 벨트에 나타나는 굽힘 응력을 설정합니다. 마모되거나 프로파일이 잘못된 풀리는 벨트가 정격 시간에 도달하기 훨씬 전에 올바르게 지정된 벨트를 파손시킵니다. 실제로 벨트 가격의 작은 부분에 해당하는 도르래가 해당 벨트의 지속 시간이 8,000시간인지 800시간인지를 결정합니다.
풀리의 홈 프로파일과 피치 또는 데이텀 직경이라는 두 가지 측정을 통해 어떤 카탈로그보다 더 많은 정보를 얻을 수 있습니다. 둘 다 벨트를 제거하고 샤프트를 고정한 상태에서 점검해야 합니다. 둘 중 하나라도 사양을 벗어나면 벨트를 교체하는 것은 일시적인 해결 방법일 뿐입니다.
벨트 구동 풀리 시스템에 포함된 내용
완전한 드라이브 트레인은 일반적으로 다음 네 가지 요소로 구성됩니다.
- 입력 속도를 정의하는 모터 샤프트에 키 또는 부싱이 있는 드라이버 풀리
- 직경 비율을 통해 출력 속도를 설정하는 기계 샤프트의 구동 풀리
- 장력을 설정하거나 랩 각도를 높이는 데 사용되는 아이들러 또는 텐셔너 풀리
- 중심 거리와 필요한 동력에 맞게 크기가 조정된 벨트 자체
네 가지 중 하나라도 시스템에 실패할 수 있습니다. 부싱 마모, 고착된 아이들러 베어링 또는 잘못된 홈 각도로 가공된 풀리는 모두 벨트 가장자리 마모, 소음 또는 부하가 걸려 풀리에서 떨어지는 벨트로 나타납니다.
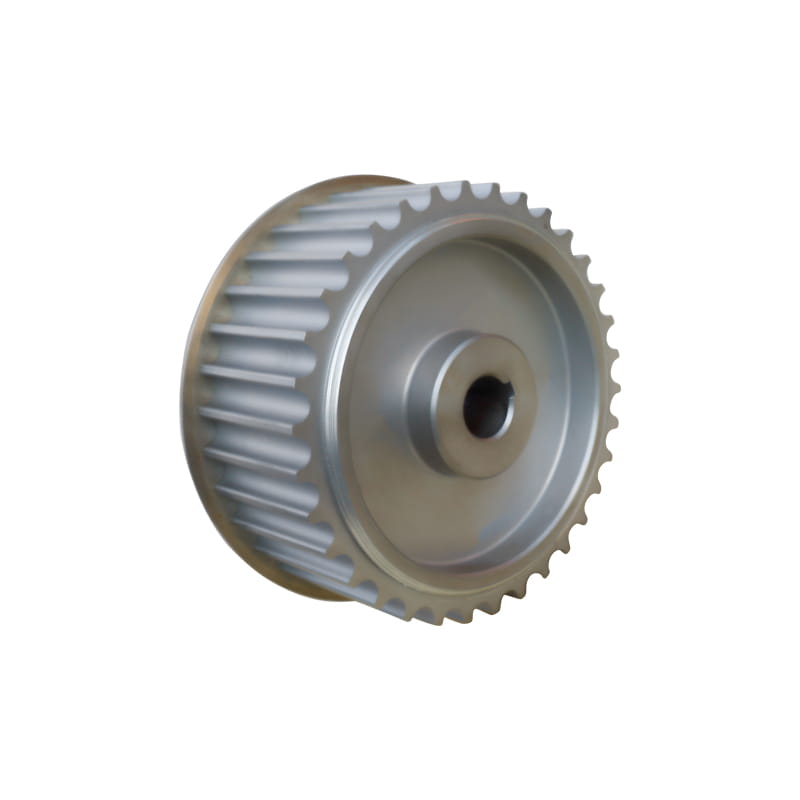
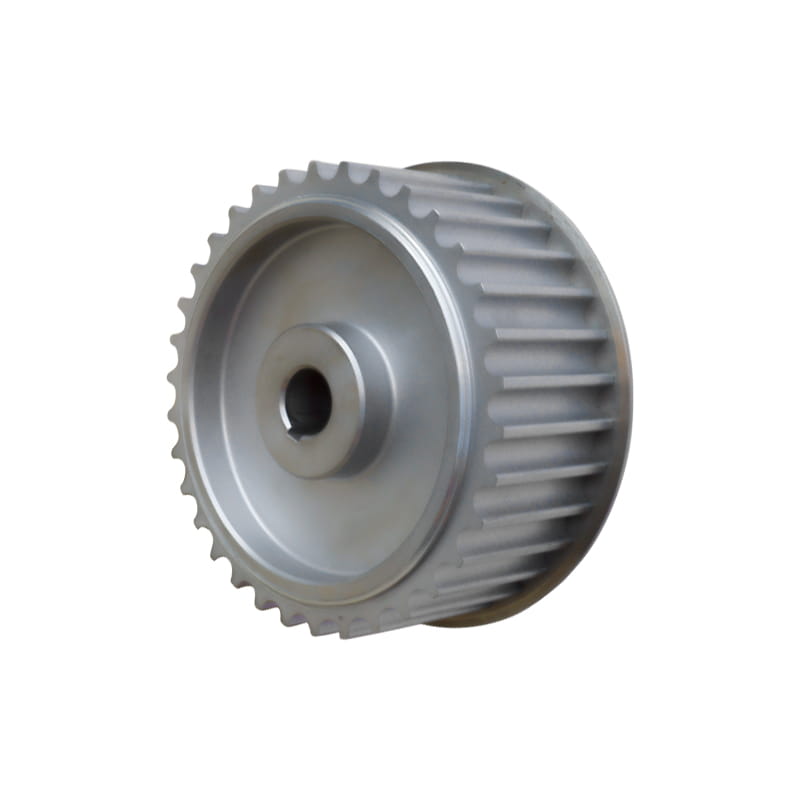 타이밍 벨트 구동 시스템용 동기식 풀리 동기 구동 시스템용 타이밍 풀리; 치형 프로파일과 벨트 페어링을 확인하면 마모, 소음 및 하중 장애를 방지하는 데 도움이 됩니다. 제품보기 →
그루브 프로파일과 벨트 유형이 일치해야 함
벨트 패밀리는 서로 교체할 수 없으며 해당 풀리도 마찬가지입니다. 좁은 프로파일 홈에 있는 기존 V 벨트는 너무 깊게 자리잡고 있으며 하중이 가해지면 미끄러지고 과열됩니다. 잘못된 톱니 형태로 풀리에서 작동하는 타이밍 벨트는 톱니 측면을 마모시키고 수백 시간 내에 유효 피치로 표류합니다. 아래 표는 일반적인 산업 서비스에서 작동하는 조합을 보여줍니다.
일반 산업용 드라이브의 벨트 및 풀리 조합으로, 일치하지 않을 경우 오류가 발생합니다. | 벨트 종류 | 풀리 프로필 | 일반적인 표면 속도 | 불일치 증상 |
| 클래식 V 벨트, A~C 섹션 | 홈 각도 34~38도 | 최대 25m/s | 벨트 시트가 너무 깊어서 미끄러지거나 윤이 납니다. |
| 좁은 V 벨트, SPZ - SPB | 데이텀 폭이 일치하는 좁은 홈 | 최대 40m/s | 홈의 모서리 마모 및 벨트 회전율 |
| 평벨트 | 크라운형 플랫 풀리, 0.5~1도 크라운 | 최대 60m/s | 벨트 자국이 중앙에서 벗어났고 가장자리가 닳았습니다 |
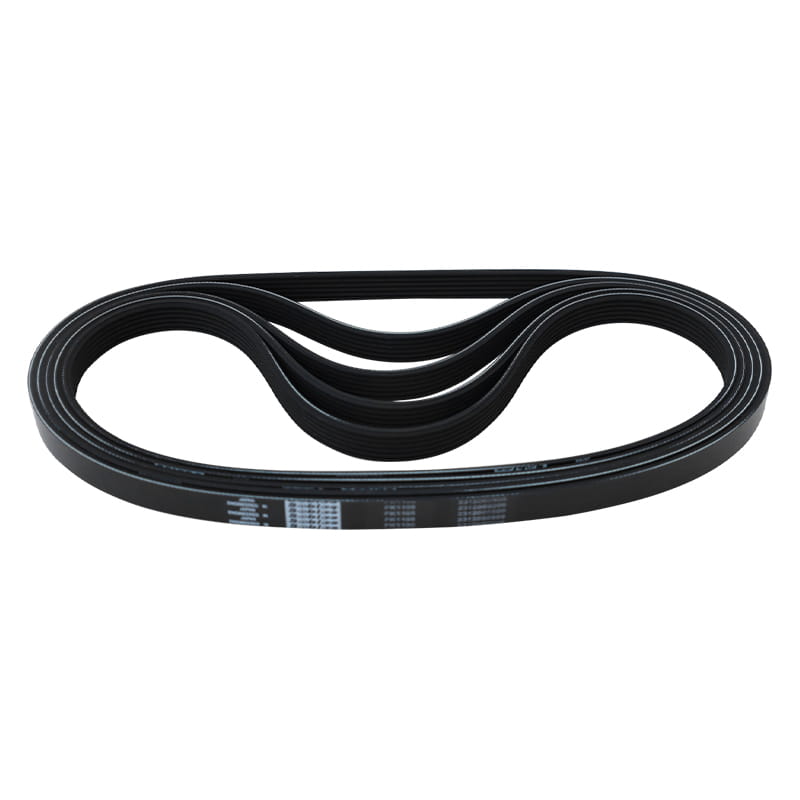
| 리브형 또는 다중 V-벨트 | 일치하는 리브 피치, PJ용 3.56mm | 최대 50m/s | 갈비뼈 전단, 소음 및 열 축적 |
| 동기식 벨트, HTD 또는 GT | 벨트 피치에 맞는 톱니 형태 | 최대 80m/s | 톱니 측면 마모, 피치 드리프트, 래칫팅 |
| PU 타이밍 벨트 | 강철 또는 알루미늄 풀리, 일치하는 톱니 형태 | 최대 80m/s | 충격 부하로 인해 벨트가 올라감 |
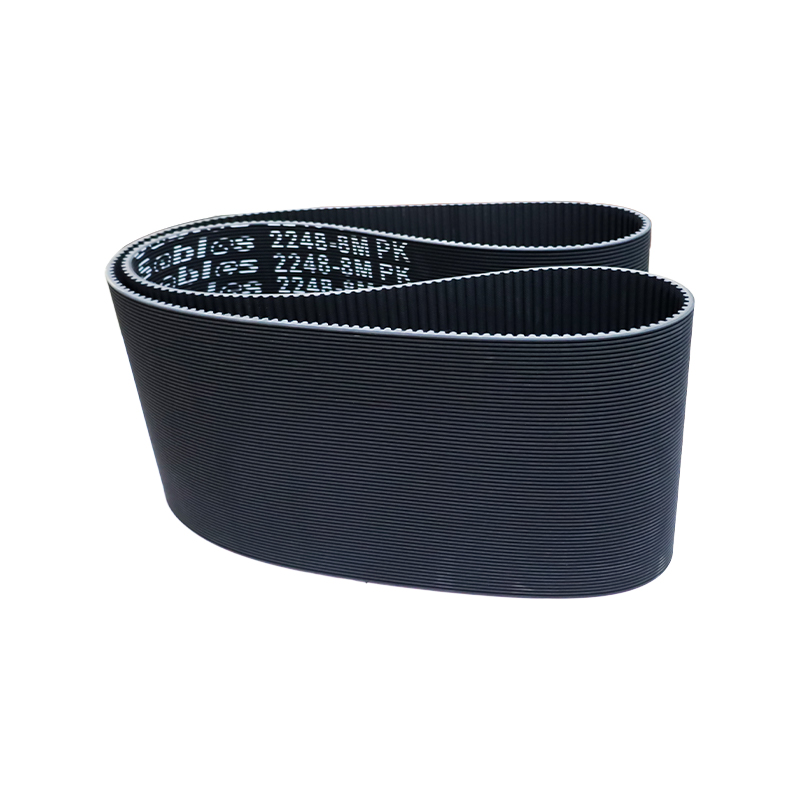
수리 작업 시 벨트 피치와 풀리 톱니 프로파일은 쌍으로 확인되어야 하며, 이상적으로는 메모리보다는 벨트 뒷면 인쇄와 풀리 표시를 통해 확인해야 합니다. 고무 동기식 벨트는 약간의 정렬 불량과 습기 진동을 잘 견디면서도 치형이 여전히 정확한 비율을 유지하기 때문에 일반 산업용 드라이브의 기본 선택으로 남아 있습니다.
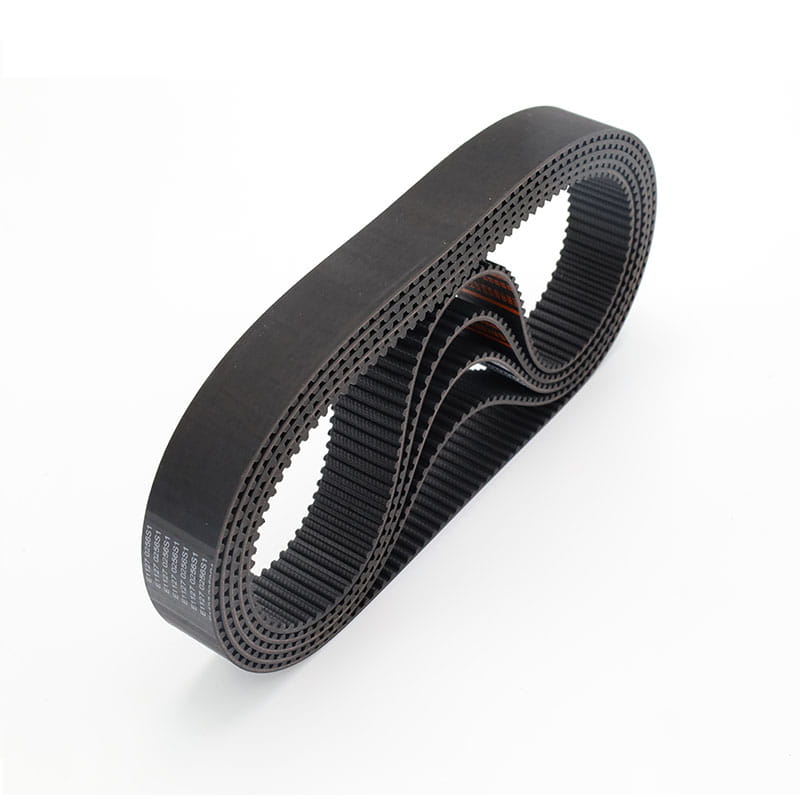 일반 산업용 타이밍 드라이브용 고무 동기 벨트 동기 동력 전달 및 위치 결정을 위한 고무 타이밍 벨트; 수리 중에 피치와 풀리 톱니 프로파일이 일치하는 쌍인지 확인하십시오. 제품보기 →
직경 비율, 속도 및 중심 거리
속도 비율은 구동 직경을 드라이버 직경으로 나눈 값이지만 실제로 중요한 제약 조건은 최소 풀리 직경입니다. 작은 풀리로 인해 벨트가 급격하게 구부러지고, 굽힘 피로는 높은 비율의 드라이브에서 벨트 수명을 종료시킵니다. V-벨트 드라이브는 일반적으로 작은 풀리를 120도 이상 감아야 합니다. 타이밍 드라이브에는 메시에 충분한 톱니가 필요하며, 일반적으로 최대 부하 시 6개 이상이 필요합니다.
중심 거리는 벨트 길이를 고정합니다. 설계의 자유가 있는 경우 두 풀리 직경의 합의 1~2배 사이의 중심 거리가 랩 각도를 합리적으로 유지하고 베어링 부하를 줄입니다. 공간이 좁은 곳에서는 느슨한 쪽의 아이들러가 벨트 방향을 바꾸지 않고 랩 각도를 회복합니다.
전체 비율 및 중심 거리 계산 순서에 대해서는 사이트 자체 동기식 벨트 드라이브 설계 지침 동일한 단계를 따르십시오.
장력과 정렬이 벨트 수명을 결정합니다
장력은 대부분의 설치가 잘못되는 부분입니다. 타이밍 벨트는 최대 토크 하에서 톱니가 튀어나오지 않을 정도로 충분히 단단해야 하지만, 짧은 주행 시 중간 범위에서 손으로 약 90도 정도 비틀릴 수 있을 만큼 느슨해야 합니다. V-벨트가 느슨해집니다. 지나치게 장력을 가하면 베어링에 부하가 걸리고 풀리 홈이 마모되며 종종 벨트 때문이라는 비난을 받는 소음이 발생합니다.
정렬 공차는 대부분의 사람들이 기대하는 것보다 엄격합니다. 각도 오정렬은 중심 거리 100mm마다 약 0.5도 미만으로 유지되어야 하며 평행 오정렬은 약 0.5mm 미만으로 유지되어야 합니다. 두 수치 모두 직선 모서리와 필러 게이지로 확인하기 쉽고 둘 다 벨트를 장착하기 전에 수정하는 비용이 저렴합니다. 현장 절차 고무 동기 벨트 설치 동일한 검사를 순서대로 다룹니다.
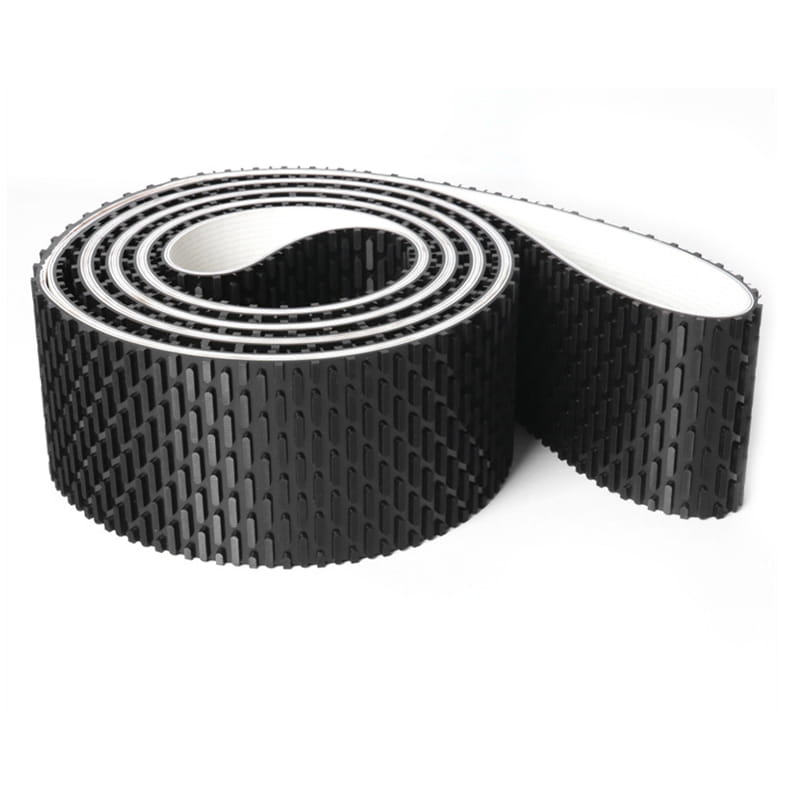
고속 포장 및 인쇄 라인에서 PU 타이밍 벨트는 주변 온도가 올라가고 오일 미스트가 있을 때 고무보다 길이를 더 잘 유지하므로 종종 해당 위치에 지정됩니다.
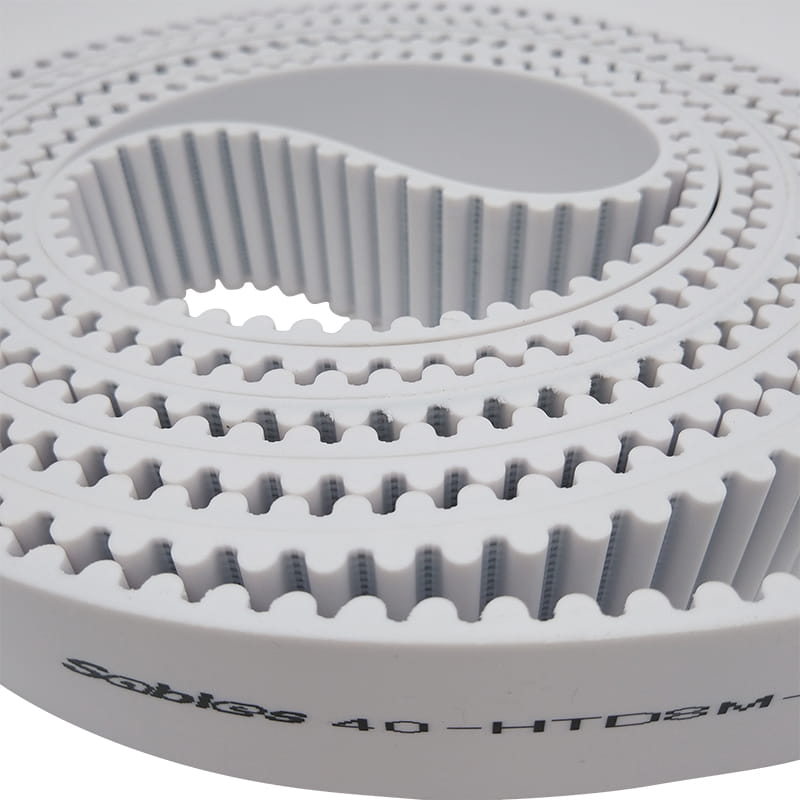 정밀 선형 및 이송 드라이브용 PU 동기식 벨트 정확한 위치 지정 및 운반을 위한 폴리우레탄 타이밍 벨트; 안정적인 길이와 저소음 포장, 인쇄 및 기타 까다로운 드라이브 위치에 적합합니다. 제품보기 →
실용적인 선택 체크리스트
- 기계에 실제로 필요한 모터 출력, 입력 속도 및 출력 속도를 기록하십시오.
- 기존 풀리 직경을 측정하고 홈이나 톱니 수를 계산합니다.
- 메모리가 아닌 벨트 뒷면이나 풀리 표시를 통해 벨트 프로파일을 확인하십시오.
- 사용 가능한 중심 거리와 텐셔너 장착 가능 여부를 확인하세요.
- 온도, 오일, 먼지, 세척 및 충격 부하 등 환경을 정의합니다.
- 리드 타임이 제약이 되기 전에 표준 길이와 맞춤형 길이 중에서 결정하십시오.
- 프로파일과 피치가 일치하도록 풀리와 벨트를 함께 주문하십시오.
구매 측면에서 주요 위험은 공급 분할입니다. 한 소스의 벨트와 다른 소스의 풀리는 둘 다 자체 공차 내에 있어도 여전히 올바르게 맞물리지 않을 수 있습니다. 한 제조업체에서 쌍을 구입하면 위험이 제거되고 드라이브가 조기에 실패할 경우 책임이 사라집니다.
유지보수 및 교체 실습
처음 24~48시간 동안 달리고 나면 새 벨트의 장력을 다시 조정한 다음 설정을 기록해 두십시오. 벨트가 움직이고 고정되며, 장력이 없는 새 벨트는 첫 달 내에 반복되는 고장의 가장 일반적인 원인입니다.
벨트를 교체할 때마다 풀리를 검사하십시오. 홈 바닥을 따라 손가락으로 계단과 능선을 확인하고, 톱니 측면의 마모를 확인하고, 다이얼 게이지로 런아웃을 측정합니다. 약 0.5mm 이상 마모된 홈은 일반적으로 재사용하는 것보다 교체하는 것이 더 좋습니다. 새 벨트는 빨리 예전 모양으로 마모되기 때문입니다.
드라이브가 중요한 동일한 생산 배치에서 예비품을 보관하고 직사광선, 오존 발생원 및 급하게 굽은 곳에서 멀리 떨어진 곳에 보관하십시오. 연속적으로 작동하는 라인의 경우 선반에 예비 도르래 세트를 설치하는 비용은 계획되지 않은 한 번 정지하는 것보다 훨씬 저렴합니다.
대부분의 벨트 구동 풀리 시스템 문제는 벨트를 장착하기 전에 결정됩니다. 홈 또는 치형 프로파일을 일치시키고 직경 비율과 감는 각도를 합리적인 한계 내로 유지하고 정렬 및 장력을 기록된 값으로 설정하면 드라이브가 정격 수명까지 작동합니다. 그 중 하나라도 잘못되면 벨트는 소모품이 됩니다. 최대 8600mm의 금형으로 생산된 긴 피치 동기식 벨트와 인쇄, 포장, 직물, 광발전 및 식품 기계용 벨트를 포함하여 표준 범위를 벗어나는 드라이브의 경우 세 번째 실패 이후보다는 사양 단계에서 벨트 및 풀리 제조업체를 참여시키는 것이 좋습니다.